九月,金风送爽,恰逢第49个全国“质量月”活动如火如荼开展,白酒行业也迎来中秋销售旺季。对于湖北白云边酒业而言,这个九月还有一层特殊意义:新一年度酿造投料开启,从一粒粮到一滴酒的生命旅程,正在这片兼香型白酒发源地上演。与此同时,白云边斩获第十届湖北省长江质量奖提名奖,成为本届唯一获此殊荣的荆州企业,且是本届唯一获奖的食品企业。带着对这份荣誉背后质量逻辑的好奇,我们走进白云边园区、车间、酒库,探访从投料到出酒的全链条品质把控流程。
制曲车间:为酒注入灵魂
首站来到白云边城西生态酿造园制曲车间。
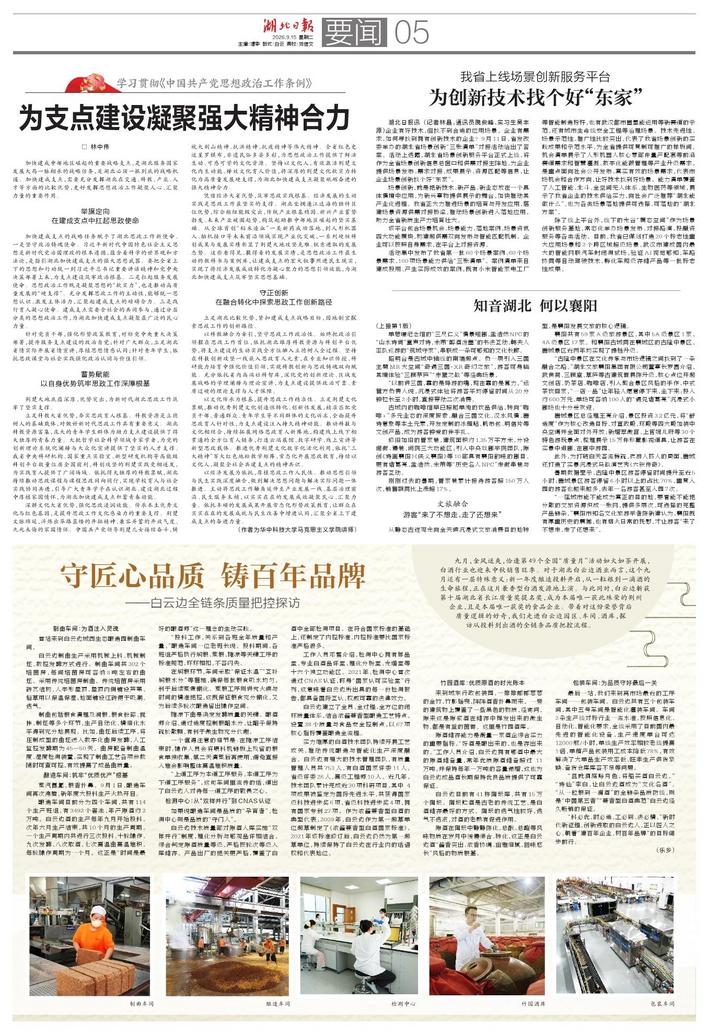
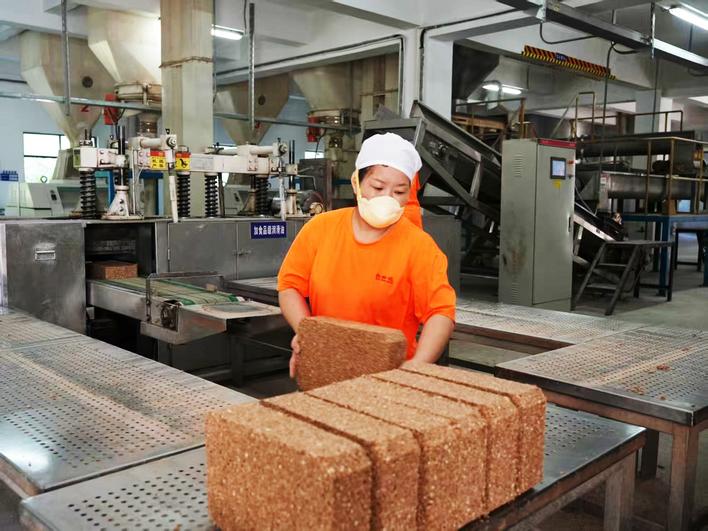
白云边制曲生产采用机械上料、机械制坯、数控发酵方式进行。制曲车间共302个培菌房,每间培菌房可容纳8吨左右的曲坯。采用传统培菌房制曲。传统培菌房采用砖瓦结构,人字形屋顶,屋顶内侧铺设芦苇、稻草用以保温保湿,地面铺设红砖便于吸潮、透气。
制曲包括粮食清理及润粮、粮食粉碎、搅拌、制坯等多个环节,生产自动化、精细化水平得到充分地展现。比如,曲坯后续工序,将压制成型的曲坯送入数字化曲房发酵,人工监控发酵期为45—50天。曲房配备制曲温度、湿度检测装置,实现了制曲工艺各项参数随时可查可控,有效提高了成品曲质量。
酿造车间:筑牢“优质优产”根基
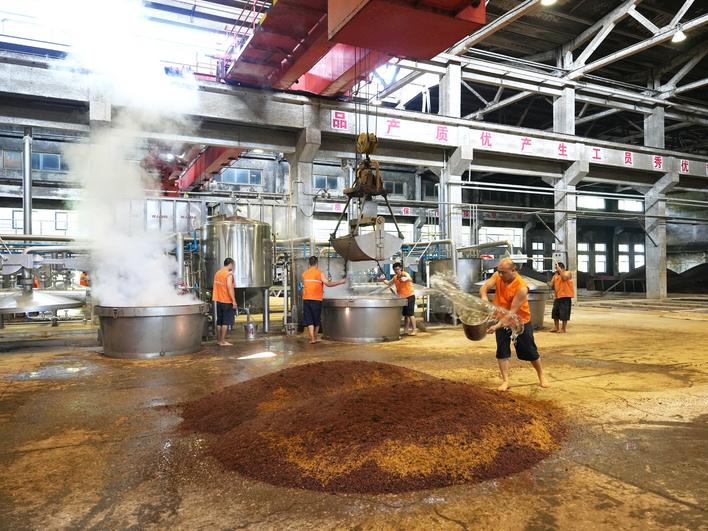
蒸汽氤氲,粮香扑鼻。9月1日,酿造车间再次沸腾,新年度大投料生产火热开启。
酿造车间目前分为四个车间,共有114个生产班组,有3492个窖池,年产原酒约2万吨。白云边酒的生产每年九月开始投料,次年六月生产结束,共10个月的生产周期。一个生产周期内共进行三次投料、十轮操作、九次发酵、八次取酒,七次高温曲高温堆积,每轮操作周期为一个月。这正是“时间是最好的酿酒师”这一理念的生动实践。
“投料工作,关系到各班全年质量和产量。”酿造车间一位老班长说。投料期间,各班组严格执行焖粮、蒸粮、摊凉等关键工序的标准规范,环环相扣,不容闪失。
在焖粮环节,车间采取“保证水温”“互补焖粮水分”等措施,确保每批粮食吸水均匀,利于后续蒸煮糊化。蒸粮工序则讲究火候与时间的精准把控,这既保证粮食充分糊化,又为后续多轮次酿造留出操作空间。
摊凉下曲是决定发酵质量的关键。酿酒师介绍,通过适度控制粮醅水分,让醅子保持疏松散颗,有利于微生物充分代谢。
一个值得注意的细节是:在摊凉工序结束时,操作人员会将喂料机链板上残留的粮食单独收集,第二天清蒸后再使用,避免直接入堆会影响整体高温堆积质量。
“上道工序为本道工序服务,本道工序为下道工序服务”,这句车间里流传的话,道出了白云边人对待每一道工序的敬畏之心。
检测中心:从“双样并行”到CNAS认证
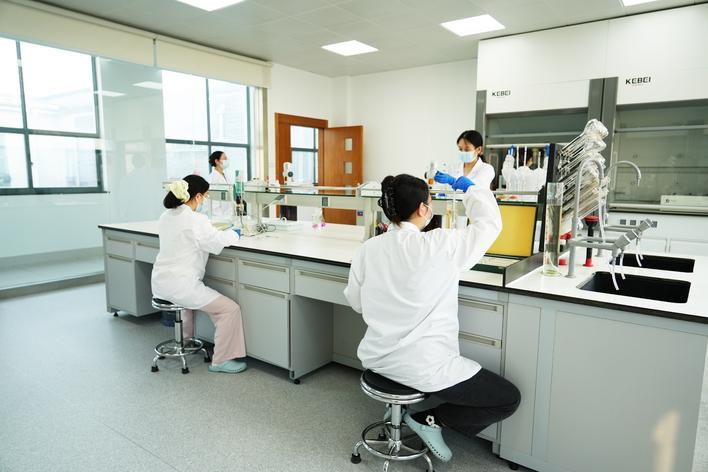
如果说酿造车间是品质的“孕育者”,检测中心则是品质的“守门人”。
白云边技术质量部对原酒入库实施“双样并行”制度,理化分析与感观品评相结合,综合判定原酒质量等级,严格按轮次等级入库储存。产品出厂的把关更严格,覆盖了白酒中全部检测项目。在符合国家标准的基础上,还制定了内控标准,内控标准要比国家标准严格很多。
工作人员邓雪介绍,检测中心拥有样品室、专业白酒品评室、理化分析室、光谱室等十六个独立功能区。2021年,检测中心首次通过CNAS认证,跻身“国家认可实验室”行列,这意味着白云边所出具的每一份检测报告,都具备国际互认、权威可靠的法律效力。
白云边建立了全员、全过程、全方位的闭环质量体系,结合浓酱兼香型酿造工艺特点,设置38个质量与食品安全控制点,以67项核心指标覆盖酿造全流程。
实力雄厚的白酒技术团队持续开展工艺攻关,推动传统酿造与智能化生产深度融合。白云边有强大的技术管理团队,有质量管理人员共753人,有白酒国家评委11人,省级评委26人,高级工程师10人。近几年,技术团队累计完成近30项科研项目,其中 4项成果被鉴定为国际先进水平,共获得国家级科技进步奖6项,省级科技进步奖4项,拥有国家专利27项。作为浓酱兼香型白酒的典型代表,2009年,白云边作为第一起草单位起草制定了《浓酱兼香型白酒国家标准》,2021年该标准修订后,白云边仍然为第一起草单位,持续保持了白云边在行业内的话语权和代表地位。
竹园酒库:优质原酒的时光账本
来到城东行政包装园,一排排郁郁葱葱的金竹,竹影摇曳,阵阵酒香扑鼻而来。一旁的建筑物上覆盖了一些黑色的物质,经询问,原来这是原浆酒在储存中挥发出来的微生物,都是有益的菌群。这里是竹园酒库。
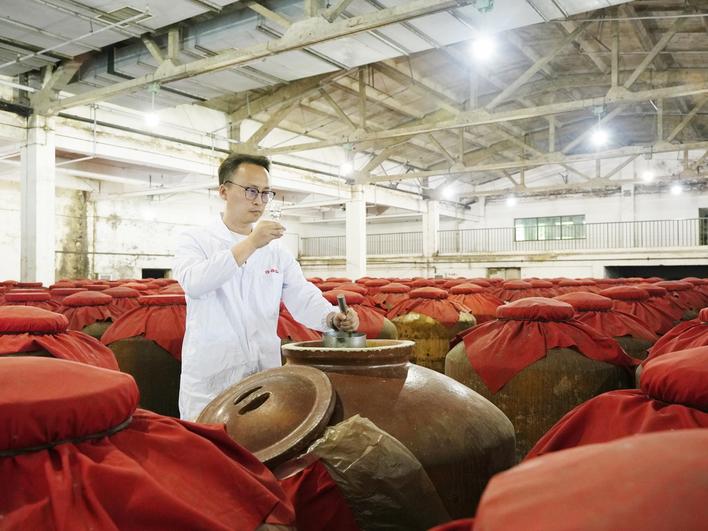
原酒储存能力是衡量一家酒企综合实力的重要指标。“好酒是酿出来的,也是存出来的。”工作人员介绍,白云边拥有鄂酒中最大的原酒储备量,常年优质原酒储备超过 11 万吨,并保持每年一万吨的容量递增,这也为白云边成品酒长期保持优良品质提供了可靠保证。
白云边目前有41栋陶坛库,共有15万个陶坛。陶坛贮酒是古老的传统工艺,是白酒储存最好的方式。陶坛的透气性较好,透气不透液,对酒的老熟有促进作用。
原酒在陶坛中静静陈化,总酸、总酯等风味物质在岁月中缓慢缔合、转化,这正是白云边酒“酱香突出、浓香协调、幽雅细腻、回味悠长”风格的物质根基。
包装车间:为品质守好最后一关
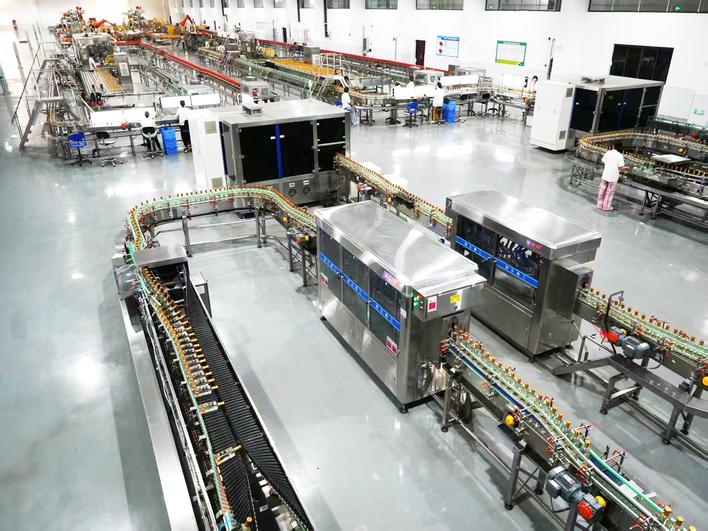
最后一站,我们来到离市场最近的工序车间——包装车间。白云边共有五个包装车间,其中五号车间是智能化灌装车间。车间2条生产线对标行业一流水准,按照信息化、自动化、智能化要求,全线采用了目前国内最先进的智能化设备,生产速度单台可达12000瓶/小时,单线生产效率相较老线提高1倍,单箱产品包装用工成本降低78%,有效解决了大单品生产效率低、旺季生产供货紧缺、备货仓库库容不足等问题。
“且就洞庭赊月色,将船买酒白云边。”“诗仙”李白,让白云边酒成为“文化名酒”。“从一粒粮到一滴酒”的全链条品质防线,则是“中国第五香”“兼香型白酒典范”白云边经久畅销的保证。
“料必优、时必适、工必到、法必精。”新时代新征程,创新进取的白云边人,正以匠人之心,朝着“建百年企业,树百年品牌”的目标阔步前行。
(乐乡)
